2 dk okuma
Hidrolik blok (manifold) imalatı, devre şemasına göre tasarlanmış bir metal gövdeye valf bağlantı yüzeylerinin, portların ve kanalların işlenmesi, ardından yüzey koruma, kontrol ve montajla sevke hazırlanmasıdır. İyi bir blok, iyi bir tasarım kadar disiplinli bir atölye süreci de ister. İzmir Karşıyaka'daki atölyemizde bir blok şu adımlardan geçer.
1. Tasarım ve onay
Blok, devre şemasından yalın (DFMA) yaklaşımla SolidWorks'te hidrolik bloğa özel bir kütüphaneyle tasarlanır. Portlar SAE port limitlerine ve anahtar dönme açılarına göre yerleştirilir; montaj ve sökme kolaylığı gözetilir. Tasarım müşterinin onayına sunulur, istenirse montajlı STEP dosyası verilir.
2. Malzeme
Malzemeyi çalışma basıncı, ağırlık ve ortam belirler: sfero döküm (GGG40, GGG50), çelik (CK45, HYT60) ya da alüminyum (5000, 6000, 7000 serisi). Tüm malzemeler çatlak kontrolünden geçmiş, sertifikalı ürünlerdir; döküm boşluğu ya da iç çatlak, işlenmiş bir bloğu basınç testinde hurdaya çevirebilir.
3. Yüzey hazırlığı ve işleme
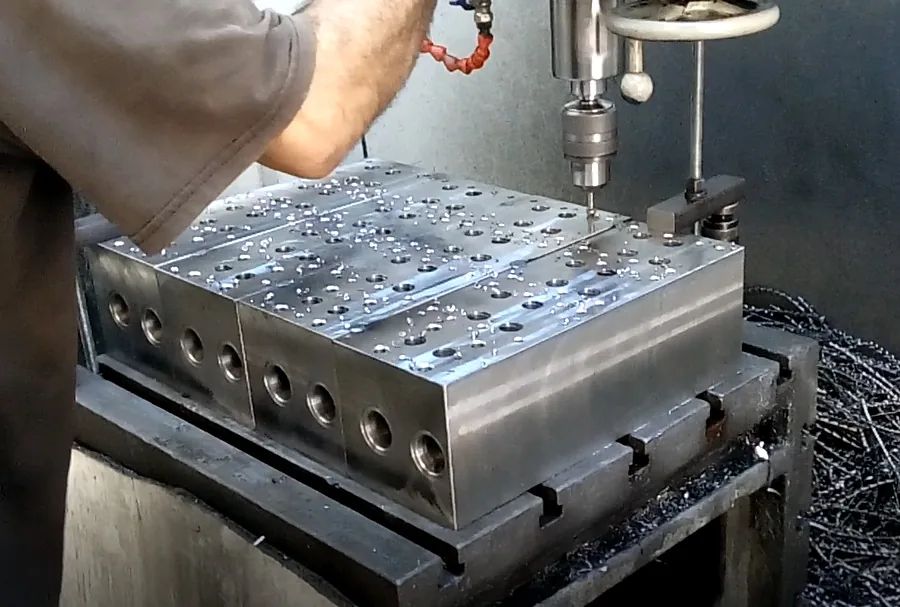
Ham parça önce satıh taşlamada (300 × 900 / 1.900 mm) referans yüzeylerine getirilir. Ardından CNC dik işlem merkezinde ve borverkte valf bağlantı yüzeyleri, portlar ve kanallar işlenir; frezeler ve radyal matkaplar yardımcı işlemlerde kullanılır. Tek parça 3.000 kg'a kadar blok işleyebiliyoruz.
4. Derin delik ve kılavuz
Uzun kanallar derin delik delme ile açılır; 1,5 metreye kadar delik derinliğine çıkılabilir. Port dişleri kılavuz çekme aparatıyla açılır ve diş mastarıyla kontrol edilir.
5. Çapak temizliği ve yıkama
Delik kesişimlerinde kalan çapaklar, sistemin ilk çalıştırılmasında yağa karışan en tehlikeli kirliliklerdendir. Bu yüzden çapaklar elle temizlenir, blok yıkama ünitesinde yıkanır.
6. Yüzey koruma
Çelik ve döküm bloklar mangan fosfatla kaplanır; mangan fosfat, fosfat kaplamalar içinde en sert olanı, korozyon ve aşınma direnci en yüksek olanıdır. Kaplama yedi adımda yapılır: yağ alma, durulama, aktivasyon, mangan fosfatlama, tekrar durulama, kurutma ve koruyucu yağ. Çinko kaplama da bir seçenektir; alüminyum bloklar eloksallanır.
7. Son kontrol
- Mastarlarla port ve yüzey kontrolü
- Endoskopik kamerayla kanal içi görüntü ve kayıt
- Mikrometre, kumpas ve derinlik kumpasıyla ölçü kontrolü
- Kaplama kalınlığı ve yüzey pürüzlülüğü ölçümü
- Diş mastarıyla port dişleri
8. Valf montajı, test ve sevkiyat
Valf montajlı bloklarda valfler tork değerinde bağlanır, devre şemasındaki poz numaraları blok yüzeyine işlenir; istenirse sızdırmazlık ve fonksiyon testi yapılır. Kör tapalar takılı, 15 kg üzerindeki bloklar kaldırma halkasıyla ve paletli olarak gönderilir.
Yıllık 70 ton blok üretim kapasitemiz var. Blok projeniz için devre şemasını teklif formundan gönderebilir, ayrıntılara hidrolik blok sayfamızdan bakabilirsiniz. Bloğun ne olduğu ve tasarım ilkeleri için hidrolik blok nedir yazımızı okuyabilirsiniz.